 全国服务热线
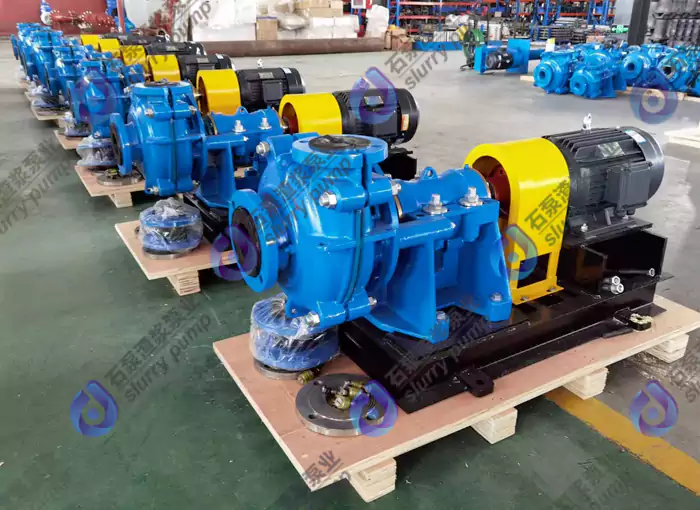
电厂灰渣输送里,灰渣浆浓度是最容易被忽视、却直接影响泵寿命的参数。同样一台泵,灰渣浆浓度15%和35%,过流件寿命可能差三四倍。很多电厂发现泵的叶轮、护套磨损特别快,第一反应是材质不够好,其实浓度才是背后的推手。浓度一高,浆体的磨损特性完全改变。这篇把灰渣浆浓度对泵磨损的影响机理和应对措施讲清楚。
先看浓度和磨损的关系。灰渣浆含固量从10%往上走,磨损强度不是线性增长,是加速增长。浓度10%到20%,颗粒在浆体中分散,磨损以颗粒冲刷为主,相对温和;浓度20%到30%,颗粒浓度高,颗粒之间相互作用增强,磨损明显加速;浓度超过30%,浆体接近膏状,颗粒密实堆积,对过流件的磨削作用非常强,而且容易在流道内滞留,形成局部磨损热点。简单说,浓度每提高一个台阶,泵的磨损速度不是涨一点,是翻着涨。
为什么会这样。磨损机理上,低浓度浆体的颗粒运动接近自由粒子,撞击叶轮护套后弹开;高浓度浆体里颗粒密度大,颗粒撞击后没有空间弹开,形成连续的高密度磨削,相当于砂轮持续打磨过流面。同时高浓度浆体粘度大,流速分布不均,颗粒在叶轮流道里容易二次循环,反复研磨同一位置,局部磨损更快。这就是为什么高浓度灰渣浆的泵,磨损往往是局部穿孔而不是均匀变薄。
浓度对泵性能也有连带影响。浓度升高,浆体比重增大,泵的轴功率上升——浓度20%到30%,比重从1.1涨到1.3,功率需求增加20%以上。浓度高粘度大,泵的效率下降,流量扬程都会偏离设计值。所以灰渣浆浓度变化大的电厂,泵的运行点经常漂移,不仅磨损加剧,还可能长期在低效区运行,电费也高。
应对措施第一条:把浓度控制在合理范围。灰渣输送系统的设计浓度一般20%到30%是经济区间,太高了磨损大,太低了水量大、泵送成本高。电厂运行中要稳定灰浆池浓度,补水均匀,别让浓度忽高忽低——浓度波动比稳定高浓度更伤泵,因为运行点频繁漂移。灰浆池要搅拌,防止浓度分层,泵入口浓度不均也会加剧局部磨损。
第二条:材质和结构跟着浓度走。浓度25%以下,普通高铬合金Cr26够用;浓度30%以上,考虑Cr30或者更高铬的合金,过流件加厚,护套内壁做耐磨堆焊或衬陶瓷。叶轮设计上,高浓度工况用少叶片宽流道,减少颗粒在流道内的滞留和二次磨损。泵的转速也要控制,高浓度灰渣浆泵转速不宜过高,流速越大磨损越狠,必要时用大泵低转速代替小泵高转速。
第三条:管路和弯头要同步考虑。高浓度灰渣浆的磨损不只在泵里,弯头、阀门、管路的磨损同样严重。管路设计时弯头尽量用大半径,弯头处加耐磨衬里或可更换的防磨块,直管段用耐磨管材。输送距离长的高浓度灰渣浆管路,磨损集中在弯头和变径处,定期检查更换,别等磨穿泄漏才发现。
第四条:运行监测要到位。高浓度灰渣浆泵的运行参数变化,是磨损的预警信号——出口压力下降、电流降低,往往意味着叶轮磨损、性能衰减。建立泵的运行台账,记录流量、压力、电流、振动,定期对比,磨损到一定程度及时安排检修换件,别等泵打到振动超标、穿孔才停机。备件提前备好,高浓度工况的易损件消耗量大,备件跟不上,停机时间就长。
还有一个实际经验:灰渣浆浓度高的电厂,泵的检修周期要相应缩短。浓度30%以上的泵,建议半年检一次过流件,测壁厚、查磨损;浓度20%左右,一年检一次也行。检修时记录磨损位置和速率,积累数据,后续选型和备件计划就有依据了。别等到泵性能明显下降才查,那时过流件往往已经快磨穿了。
石家庄石泵渣浆泵业在电厂灰渣、高浓度浆体输送上做过不少耐磨配置,根据灰渣浆浓度选Cr26、Cr30合金和加厚过流件,泵型按高浓度工况优化。电厂灰渣泵磨损快的,先把灰渣浆浓度数据测清楚,再谈材质升级——很多时候浓度问题解决了,磨损问题就解决了一大半。浓度、材质、结构、运行,四个环节一起抓,灰渣泵的寿命才能拉长。
TAG标签: 灰渣浆浓度 渣浆泵磨损 电厂除灰 本文由石家庄渣浆泵厂家编写,原创不易,转载请注明出处:https://www.zhajiangbengc.com/news3/493.html- 上一篇:冶金渣浆泵流量调节方式与对比
- 下一篇:暂无
 销售一部